 Загрузка ...
Лазерная резка металла: принципы работы и практические советы
Лазерная резка – это высокоточная технология обработки, при которой сфокусированный луч плавит и испаряет металл по заданному контуру, обеспечивая чистую кромку и повторяемость результата даже на сложных деталях.
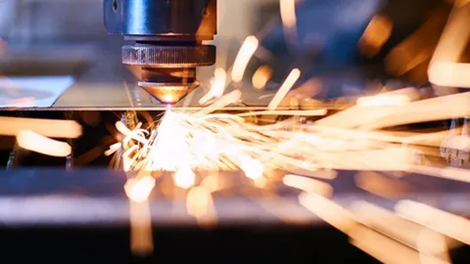
Она применяется для стали, нержавейки, алюминия и других сплавов, а выбор мощности источника, типа газа и режимов реза напрямую влияет на скорость, качество поверхности и минимизацию деформаций. При заказе услуги лазерная резка металла Москва важно заранее определить требования к допускам, шероховатости и дальнейшей обработке.
Чтобы получить стабильный результат, подготовьте корректный чертёж (желательно в векторном формате), закладывайте технологические перемычки для мелких элементов и уточняйте минимальные радиусы и ширину реза под конкретный материал и толщину. Для аккуратной кромки и меньшего грата выбирайте подходящий защитный газ и не экономьте на качестве заготовки: ровность листа и отсутствие окалины заметно снижают риск брака. Если деталь требует сварки или окраски, заранее согласуйте допустимость термозоны и необходимость зачистки после резки.
Принцип работы лазерного источника
Лазерный источник в установках резки металла преобразует электрическую энергию в узконаправленный пучок света с высокой плотностью мощности. В основе лежит генерация излучения в активной среде (например, в волоконном лазере), где за счёт накачки создаётся инверсная заселённость, а затем запускается вынужденное излучение. Оптический резонатор и элементы формирования луча обеспечивают когерентность, малую расходимость и стабильность параметров, что напрямую влияет на повторяемость качества реза.
Сформированный луч передаётся к режущей головке и фокусируется линзой в пятно малого диаметра. Чем меньше фокусное пятно и выше качество пучка, тем выше удельная мощность в зоне обработки и тем эффективнее начинается плавление или испарение материала. Положение фокуса относительно поверхности, режим излучения (непрерывный или импульсный) и стабильность мощности определяют характер нагрева, глубину проплавления и ширину будущего реза.
Ключевые факторы устойчивого излучения
- Качество пучка: влияет на минимальный диаметр фокусного пятна и точность формирования кромки.
- Стабильность мощности: уменьшает риск колебаний ширины реза и появления наплывов.
- Оптика и чистота тракта: загрязнение защитных стёкол и линз снижает плотность мощности и ухудшает рез.
Формирование реза в металле
Рез в металле формируется в результате локального интенсивного нагрева в зоне фокуса: материал быстро достигает температуры плавления, а при отдельных режимах частично испаряется. Возникает узкая зона расплава, и по мере перемещения луча вдоль траектории образуется рез (керф). Тепловложение должно быть достаточным для непрерывного поддержания канала реза, но при этом ограниченным, чтобы не расширять зону термического влияния и не провоцировать деформации.
Важную роль играет вспомогательный газ, подаваемый через сопло коаксиально лучу: он удаляет расплав из канала, стабилизирует процесс и защищает оптику от брызг. В зависимости от материала и требований к кромке используют инертный газ (для минимизации окисления) или активный (для усиления теплового эффекта за счёт реакции). Геометрия сопла, давление газа и зазор между соплом и поверхностью влияют на эффективность выдува расплава, наличие грата и чистоту нижней кромки.
- Фокусировка: луч концентрируется в малом пятне, создавая максимальную плотность мощности.
- Инициация канала: металл плавится (и частично испаряется), формируя начальную полость.
- Вынос расплава: газовый поток выдувает расплав, поддерживая открытый канал реза.
- Стабилизация: подбираются скорость подачи, мощность и положение фокуса для ровной кромки.