 Загрузка ...
Лазерная резка металла: принцип работы, оборудование, параметры и этапы процесса
Лазерная резка металла – это способ высокоточного разделения листовых и профильных заготовок с помощью сфокусированного лазерного луча.
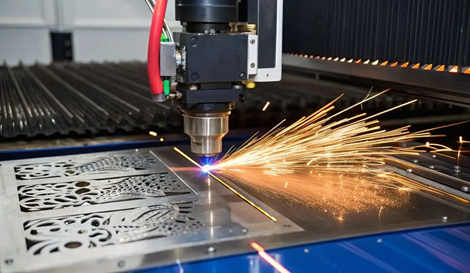
Технология ценится за чистую кромку, минимальную зону термического влияния и возможность получать сложные контуры без последующей длительной обработки.
Метод применяется в машиностроении, рекламном производстве, приборостроении, строительстве и при выпуске металлоконструкций. Он подходит для серийного и единичного изготовления, когда важны повторяемость размеров, скорость и аккуратность реза.
Этапы лазерной резки: от файла до детали
Чтобы получить деталь с заданными размерами и качеством кромки, технологическая цепочка обычно включает следующие шаги:
- Подготовка чертежа (CAD) и раскладка на лист (nesting) для экономии материала.
- Выбор режимов: мощность, скорость, частота/модуляция, тип газа и давление, высота сопла, фокусное положение.
- Пробивка (piercing) – стартовое отверстие перед началом контурной резки.
- Контурная резка с учётом компенсации ширины реза и особенностей углов/малых радиусов.
- Контроль качества: визуальный осмотр кромки, проверка размеров, при необходимости – лёгкое удаление заусенца.
Качество кромки и типичные дефекты
Качество оценивают по вертикальности стенки, наличию заусенца, окалине, следам подгора и шероховатости. Распространённые причины дефектов:
- Неверный фокус – приводит к повышенной шероховатости и нестабильному пропилу.
- Недостаточное давление газа – появляется заусенец и наплывы расплава.
- Слишком высокая скорость – неполный прорез, «недорезы» на перемычках и в углах.
- Слишком низкая скорость или мощность выше нужной – расширение зоны нагрева и подгар.
Какие металлы режут лазером
Технология широко применяется для:
- Углеродистой стали – быстро и эффективно, особенно с кислородом.
- Нержавеющей стали – чаще с азотом для чистой кромки.
- Алюминия – требует стабильной оптики и корректных режимов из-за отражаемости и теплопроводности.
- Латуни и меди – возможны ограничения по толщине и требования к безопасности из-за высокой отражаемости.
При выборе оборудования важно учитывать мощность источника, реальную динамику по осям, стабильность подачи газа и удобство переналадки; в отдельных производствах используют станки metaltec как часть участка раскроя для получения деталей под последующую гибку, сварку или мехобработку.
Итоги и рекомендации по внедрению лазерной резки металла
- Выбор оборудования: тип лазера (волоконный/CO?/другие) и мощность подбираются по материалам, диапазону толщин и требуемой производительности.
- Материалы и качество заготовки: марка, покрытие, наличие окалины, отражательная способность и теплопроводность напрямую влияют на режимы и стабильность реза.
- Режимы резки: скорость, мощность, частота/модуляция (при наличии), положение фокуса и высота сопла определяют ширину реза, шероховатость и риск грата.
- Технологический газ: кислород, азот или воздух выбирают по требованиям к кромке, окислению, последующей сварке/покраске и себестоимости.
- Подготовка данных: корректные допуски, учёт ширины реза (kerf), перемычки, микроперемычки и стратегия входа/выхода повышают качество и снижают брак.
- Эксплуатация и безопасность: вытяжка и фильтрация, контроль оптики, чистота сопел, обслуживание источника и соблюдение лазерной безопасности критичны для стабильного результата.
- Определить номенклатуру: материалы, толщины, требования к кромке и точности.
- Сформировать критерии качества: допустимый грат, конусность, шероховатость, зона термического влияния, повторяемость.
- Настроить процесс: подобрать газ, фокус, сопло и режимы под типовые детали.
- Стандартизировать контроль: контроль кромки, геометрии и партии, фиксация параметров в маршрутных картах.
- Оценить экономику: время цикла, расход газа, энергию, износ расходников и долю постобработки.
Итог: при корректном подборе оборудования и режимов лазерная резка становится универсальным инструментом современного металлообработки – она обеспечивает точный раскрой, технологичность дальнейших операций (гибка, сварка, окраска) и ускоряет производственный цикл, сохраняя качество на уровне, который трудно стабильно достигать альтернативными методами при той же гибкости.